服装设计到成品交付:北京高帏晟女装生产加工全流程解析
很多女装品牌主理人都遇到过同一个困境:设计图稿很满意,但到了工厂环节却频频翻车——版型走样、面料缩水、大货与样衣差距明显。从纸面设计到消费者手中的成品,中间隔着一条复杂的加工链路。北京高帏晟服装有限公司在女装生产加工领域深耕多年,本文从实操视角拆解这条链路的关键节点。
版型与面料:决定成败的前置环节
行业里有个共识:女装的退货率,70%以上与版型和面料手感相关。很多问题并非出在缝制环节,而是源头就没锁定好。服装设计稿转化为工业纸样时,需要经历推板放码——以中间码为基准,按人体工学比例推导出全尺码系列。这个步骤对经验要求极高,尤其是针对不同身型目标客群的女装,胸腰差、肩宽递进量都需要单独校准。
面料预缩处理同样不可跳过。天然纤维面料(如棉、麻、羊毛)在湿热环境下会产生2%-5%的缩率,若不提前做预缩定型,成衣下水后尺寸就会失准。北京高帏晟在服饰生产流程中,对每批次面料进行缩率测试后再排产,从源头控制大货品质。
从裁剪到缝制:服饰生产的核心工艺
进入车间后,裁剪是第一道精度关口。目前行业主流采用CAD自动排料+数控裁床,面料利用率可提升至85%以上。排料时还需注意经纬方向——女装中很多垂坠感强的款式,若裁片方向偏差,成衣会出现扭曲或左右不对称。
缝制环节的工艺选择直接影响成本和品质定位:
- 平缝+拷边:适用于常规梭织女装,成本可控,日产效率高
- 包缝+绷缝:多用于针织类女装,弹性好,穿着舒适
- 精做工艺:西装、大衣类目常用,包含手工纳驳头、归拔定型等工序
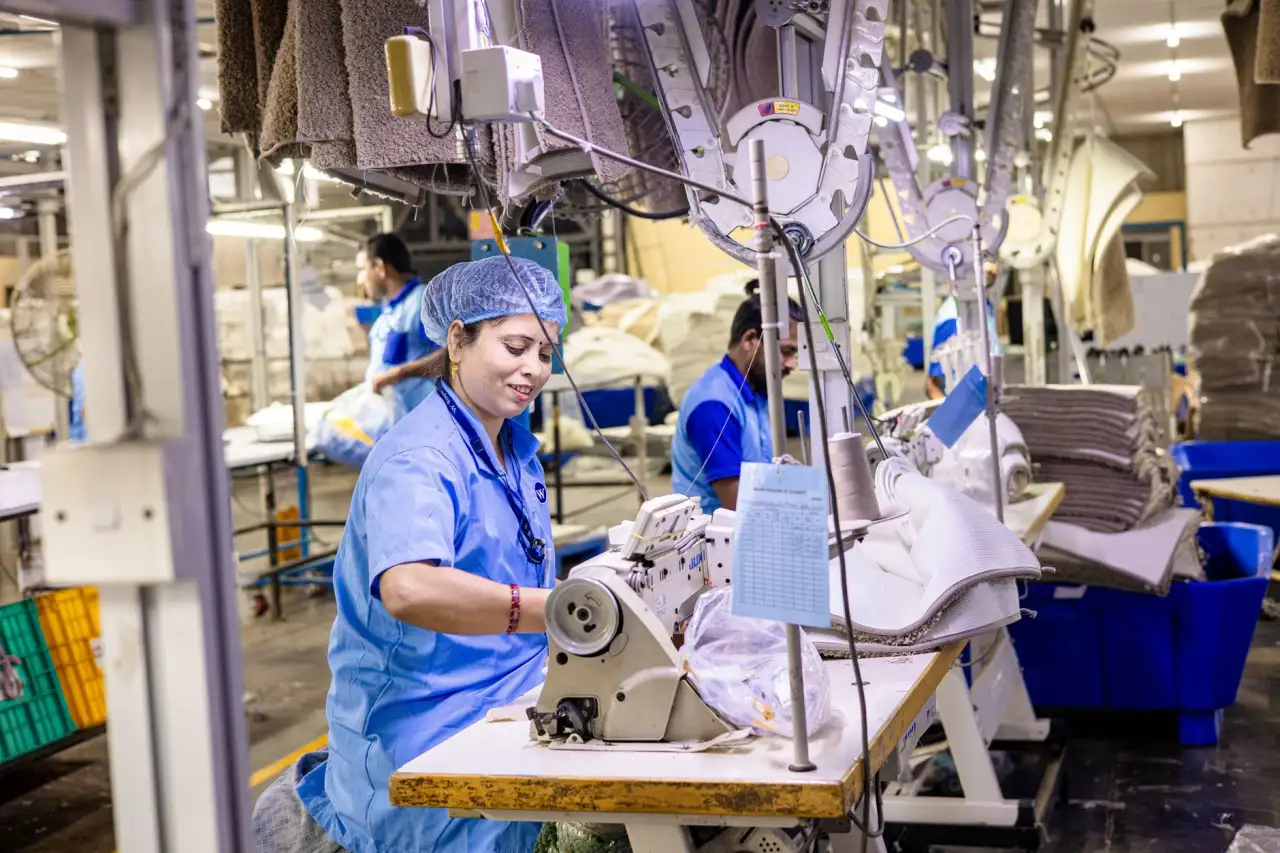
以一件女士西装外套为例,仅缝制工序就超过60道,涉及粘衬、归拔、做领、装袖等关键节点。其中装袖对位是最考验工人技术的环节,袖山弧线与袖窿弧线的吃势量通常控制在1.5-2.5cm之间,偏差超过0.5cm就会导致肩部起皱。
品控与交付:品牌批发的最后一公里
成衣完成后需经过中检和尾检两道品控。中检在半成品阶段介入,重点排查尺寸偏差和缝制缺陷;尾检则对成品做全面检验,包括外观、尺寸、色差、辅料牢固度等。行业内通常执行AQL 2.5抽检标准,即每百件允许的不合格品数量有明确上限。
对于品牌批发客户而言,交付节奏同样关键。女装季节性强,上架窗口期往往只有2-3周,错过就意味着库存积压。因此从确认样衣到批量出货,成熟工厂通常将周期压缩在25-35天内,这要求面料采购、排产计划、物流衔接各环节高度协同。
北京高帏晟服装有限公司在女装生产加工中采用全流程节点管控,从服装设计打样到品牌批发交付形成闭环。对于寻求稳定供应链的女装品牌而言,理解这些工艺细节,才能在沟通中提出精准需求,减少反复试错的时间成本。