商务服饰生产中的面料选择与版型工艺对比:定制化与批量化的平衡之道
在商务服饰领域,面料与版型是决定产品成败的两大核心变量。无论是服务企业团购订单,还是支撑品牌批发渠道的稳定供货,生产端都面临同一个问题:如何在定制化需求与批量化效率之间找到平衡点。北京高帏晟服装有限公司在多年服饰生产实践中发现,面料选择与版型工艺的匹配策略,直接决定了交付周期、成本结构和终端穿着体验。
面料选择:从纤维成分到后整理的功能逻辑
商务服饰对面料的要求远不止“看起来挺括”。以常见的精纺羊毛混纺为例,纱支数(如Super 110's、130's)决定了面料的细腻度与抗皱恢复能力,而混入少量弹性纤维(如2%-5%氨纶)则能显著提升活动舒适度。对于女装商务线,垂坠感与抗静电性能往往比纯羊毛的保暖性更关键,因此常采用羊毛与粘胶纤维、聚酯纤维的三组分混纺方案。
后整理工艺同样不可忽视。免烫整理(DP整理)能降低日常打理成本,但过度处理会牺牲手感;而酶洗处理则可在保持柔软度的同时控制缩率。批量生产时,面料批次色差需控制在ΔE≤1.0以内,否则成衣拼缝处会出现明显色差。
版型工艺对比:定制化与批量化的技术分水岭
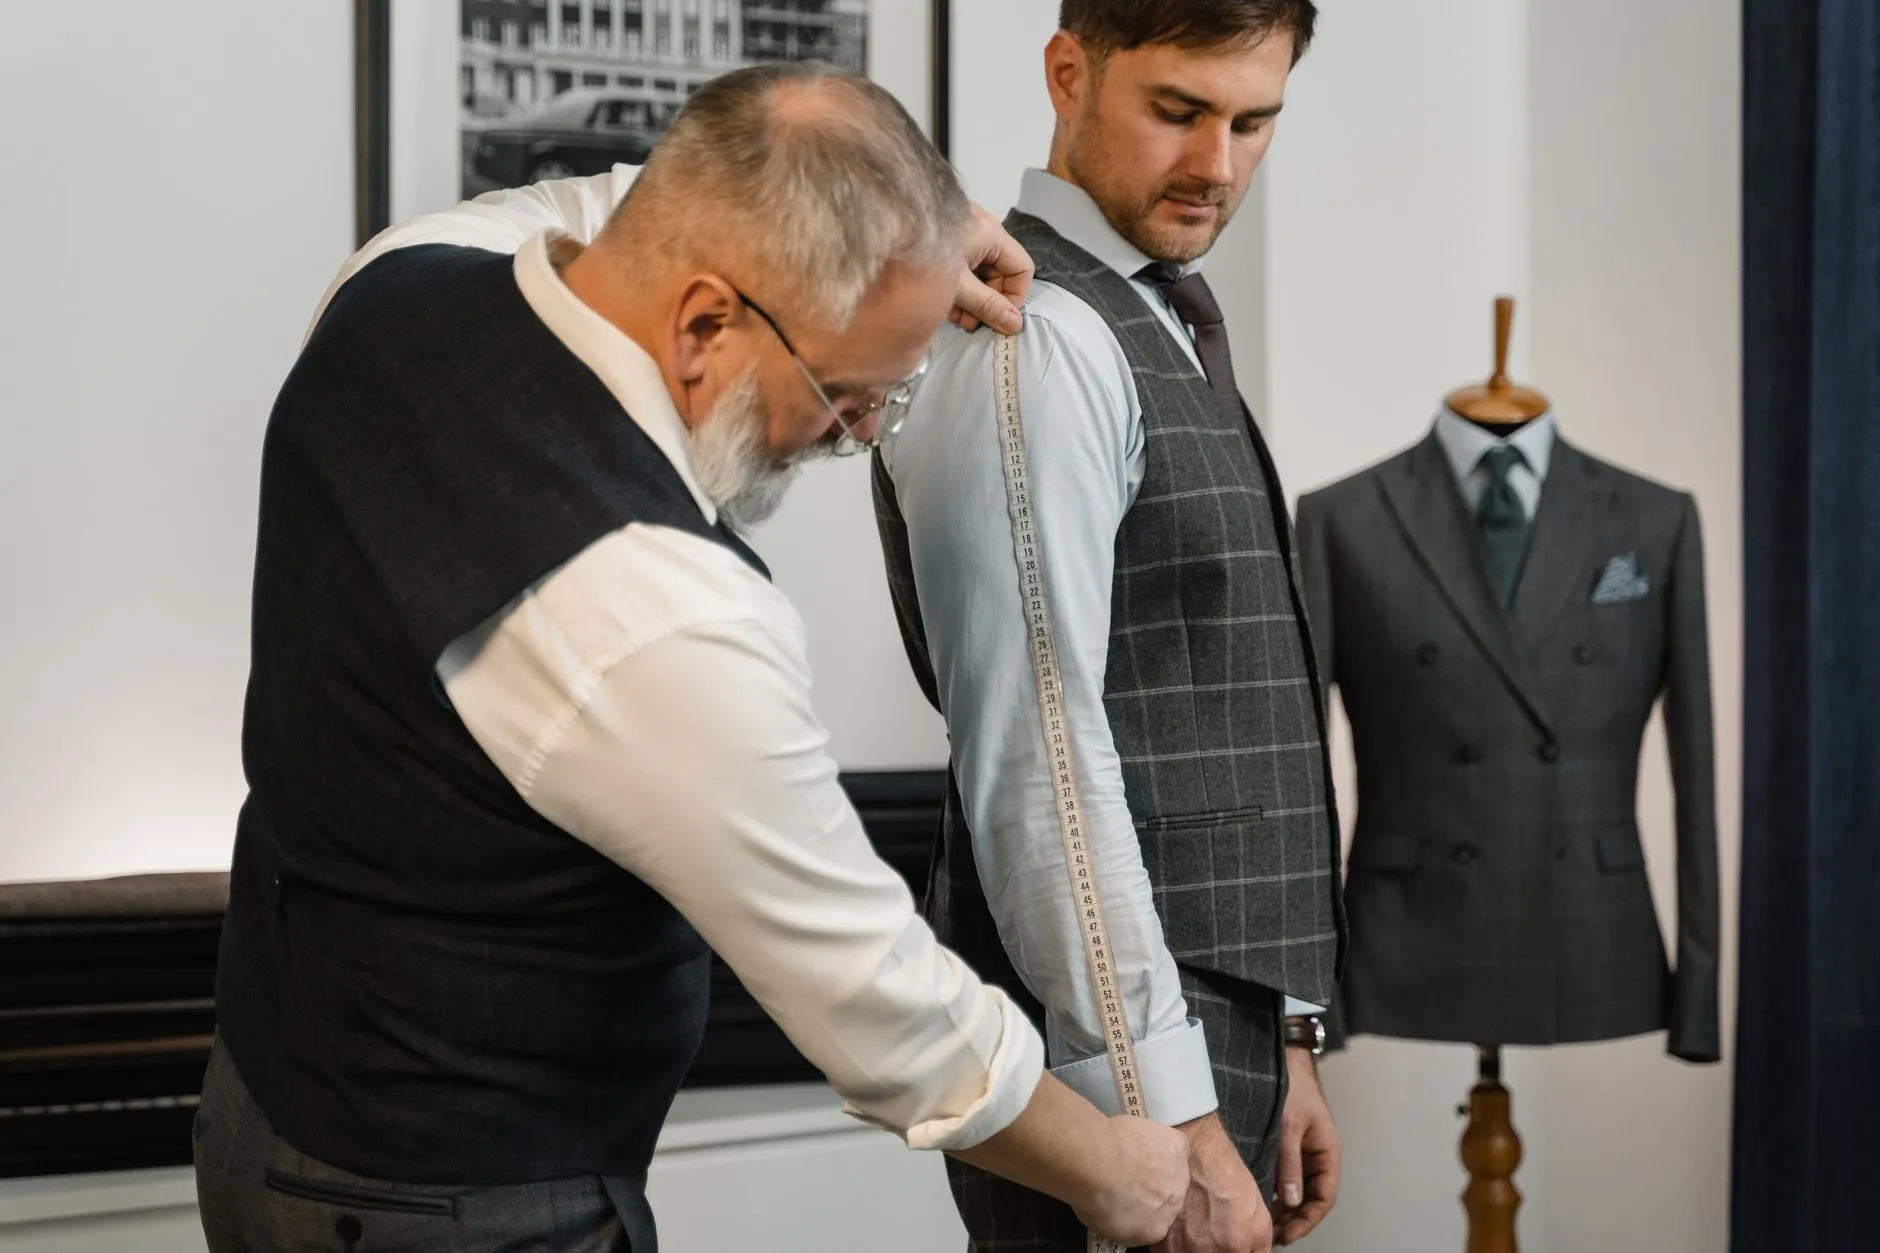
定制化生产通常采用单量单裁模式,版型基于个体净体尺寸加放量调整,袖窿、领口等关键部位可做微调。而批量化生产依赖标准母版推档,推档跳档系数(如胸围跳档4cm、腰围跳档3cm)的设定直接决定各尺码的合体度。两种模式在工艺上的核心差异体现在:
- 裁剪环节:定制化多用单层或少量层裁,批量化则采用铺布层裁,层数可达50-80层,对裁刀精度和面料滑移控制要求极高。
- 缝制流程:定制化工序灵活,可手工归拔;批量化依赖模板和专用压脚,如自动开袋机、电脑平缝机,以确保一致性。
- 整烫定型:定制化可针对个体体型做局部归拔定型,批量化则使用立体整烫机,按尺码分组处理。
值得关注的是,服装设计环节若能在初期就考虑面料的缩率、悬垂系数与版型松量,可减少后期返修率约15%-20%。
实操中的平衡策略
对于同时承接定制订单与批发走量的工厂,建议建立“模块化版型库”:将基础版型拆分为领型、袖型、身型等模块,定制订单仅调整模块参数,批量订单直接调用标准组合。面料方面,可对高频使用的商务面料建立备货安全库存(通常建议覆盖45-60天用量),同时与供应商约定小批量起订的色卡保留服务。
数据对比:两种模式的关键指标
以一款女士商务西装为例,定制化单件生产的面料利用率约为75%-80%,而批量化铺布裁剪可提升至88%-92%。但批量化的最小起订量通常要求单色单款300件以上,且版型调整周期长达2-3周。定制化虽面料损耗高,却能在3-5天内完成单件交付,且支持品牌批发客户的小批量试销策略。
从返修率看,批量化生产的尺寸偏差主要来自推档累积误差,控制在±0.8cm以内为合格;定制化则更多依赖量体师经验,优秀量体师的合体度满意度可达95%以上。北京高帏晟服装有限公司在服务华北地区企业客户时,常建议客户将年度订单拆分为“基础批量+动态补单”两段,既锁定成本,又保留调整空间。
面料与版型的匹配没有唯一解。理解纤维性能、推档逻辑与工艺容差,才能在定制化与批量化之间画出那条适合自己的平衡线。